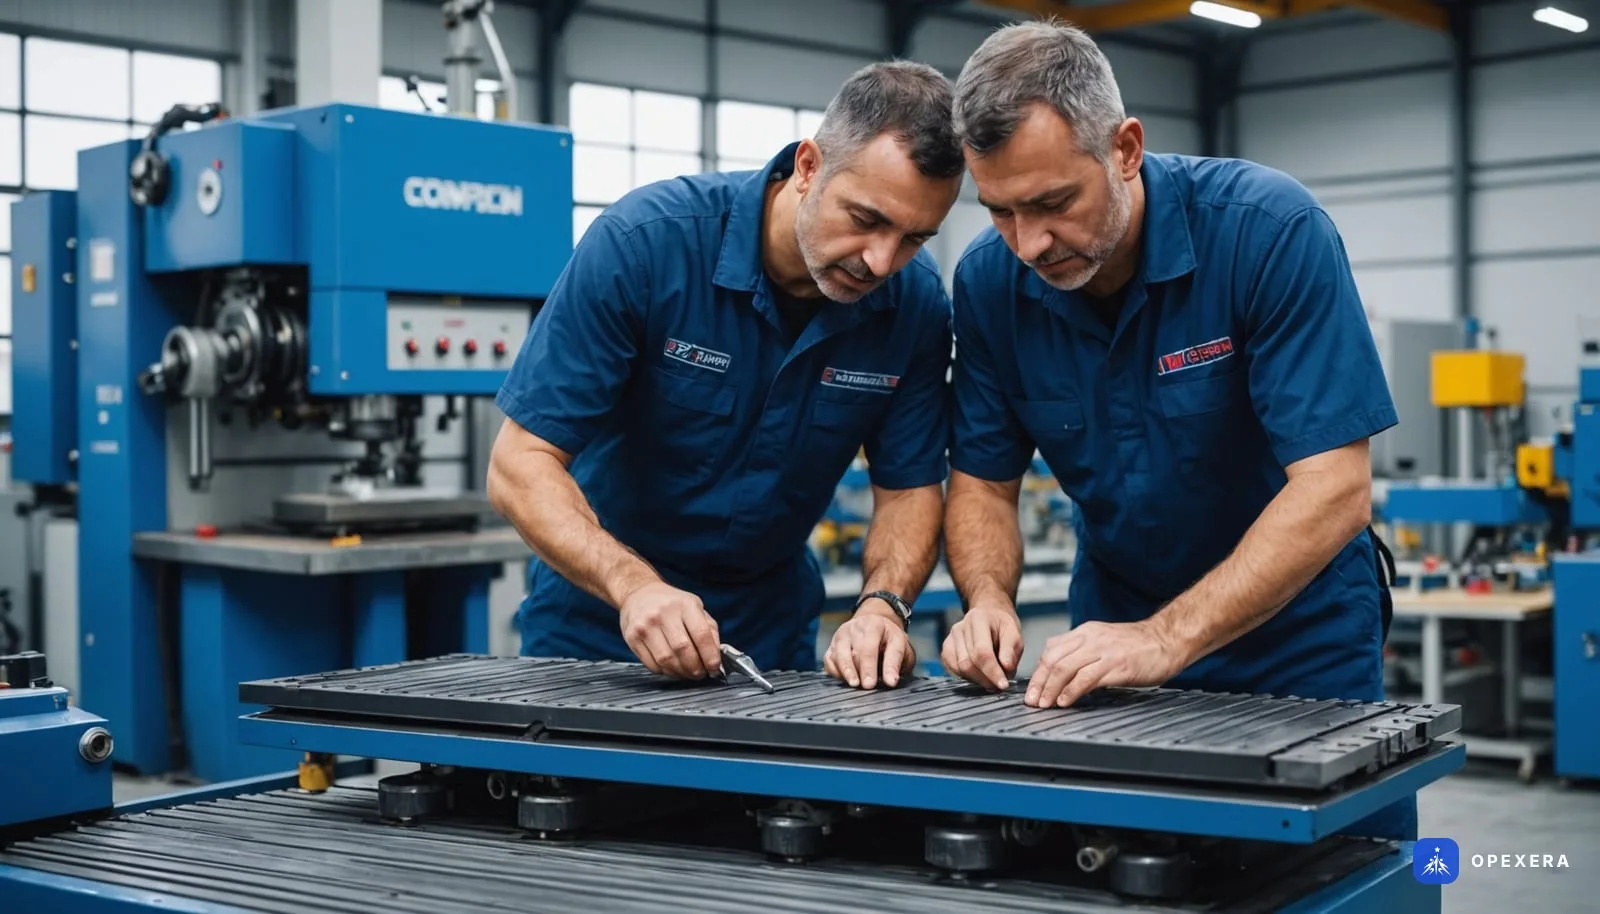
Bir preste kalıp değişimi 90 dakika sürüyorsa, o pres vardiyada iki kez ürün değiştirdiğinde üç saat üretim yapmıyor demektir. Çoğu tesiste bu süre "makinenin doğası" sayılır. SMED, bunun bir doğa kanunu değil, çözülebilir bir mühendislik problemi olduğunu gösteren yöntemdir.
SMED nedir?
SMED (Single Minute Exchange of Die – Tekli Dakikalarda Kalıp Değişimi), bir makinedeki ürün geçiş süresini tek haneli dakikalara indirmeyi hedefleyen bir yalın üretim yöntemidir. 1950'lerden itibaren Shigeo Shingo tarafından Toyota'da geliştirilmiştir.
Yöntemin özü tek bir ayrımda toplanır: makine dururken yapılması zorunlu olan işler ile makine çalışırken de yapılabilecek işler birbirinden ayrılır. Sahada ölçüm yapıldığında, "değişim süresi" diye kaydedilen zamanın önemli bir bölümünün aslında hazırlık, arama ve taşıma olduğu görülür — yani makinenin durmasını hiç gerektirmeyen işler.
Neden önemli: küçük partiler ve stok
Uzun değişim süresi yalnızca kapasite kaybı değildir; üretim planını da şekillendirir. Değişim pahalıysa, işletme daha az sık değiştirmek için parti büyüklüğünü artırır. Büyük partiler ise stok, alan ihtiyacı, nakit bağlanması ve hata yayılma riski demektir.
Bu yüzden SMED, esnekliği doğrudan etkileyen bir kaldıraçtır: değişim 90 dakikadan 20 dakikaya indiğinde, aynı hatta günde daha fazla ürün çeşidi üretmek ekonomik hale gelir. Talep dalgalanmasına stokla değil, hızla cevap verilir.
SMED'in 4 adımı
1. Mevcut durumu ölç
Değişimi baştan sona video ile kaydedin. Kronometreyle not almak yerine video tercih edilir; çünkü ilk izlemede fark edilmeyen bekleme ve yürüme süreleri sonradan görülür. Ardından tüm işlemler tek tek listelenir ve süreleri yazılır.
Bu aşamada sık karşılaşılan tablo şudur: 90 dakikalık bir değişimin yaklaşık 25 dakikası takım, cıvata veya evrak aramakla; 15 dakikası kalıp taşımak ve beklemekle; yalnızca 30-35 dakikası gerçek bağlama ve ayar işiyle geçer.
2. İç ve dış işlemleri ayır
Listedeki her işlemi ikiye ayırın:
- İç işlem: yalnızca makine dururken yapılabilir (kalıbın sökülmesi, yenisinin bağlanması).
- Dış işlem: makine çalışırken de yapılabilir (kalıbın getirilmesi, takımların hazırlanması, ön ısıtma, evrak).
Bu adım hiçbir yatırım gerektirmez ve genellikle tek başına sürenin dörtte birini kazandırır. Tek yapılan, dış işlemleri makine dururken yapmayı bırakmaktır.
3. İç işlemleri dışa dönüştür
Şimdi zorlayıcı soru sorulur: "Bu iç işlemi dış işleme çevirebilir miyim?" Tipik çözümler:
- Kalıbın makine dışında bir ön ısıtma istasyonunda ısıtılması
- Ayarların önceden yapıldığı standart bağlama plakaları
- Yedek kalıp taşıyıcı ile kalıbın makine yanına hazır getirilmesi
- Ölçü ve ayar değerlerinin kalıp üzerinde yazılı olması, deneme-yanılmanın kaldırılması
4. Kalan işlemleri sadeleştir ve standartlaştır
Son adımda kalan iç işlemler hızlandırılır: cıvata yerine hızlı bağlama elemanları, tek dönüşle sıkan U-yuvalar, renk kodlu takımlar, iki kişinin paralel çalıştığı görev dağılımı. Ardından yeni yöntem standart iş talimatına dönüştürülür — aksi halde birkaç hafta içinde eski alışkanlığa dönülür.
Sahadan bir örnek
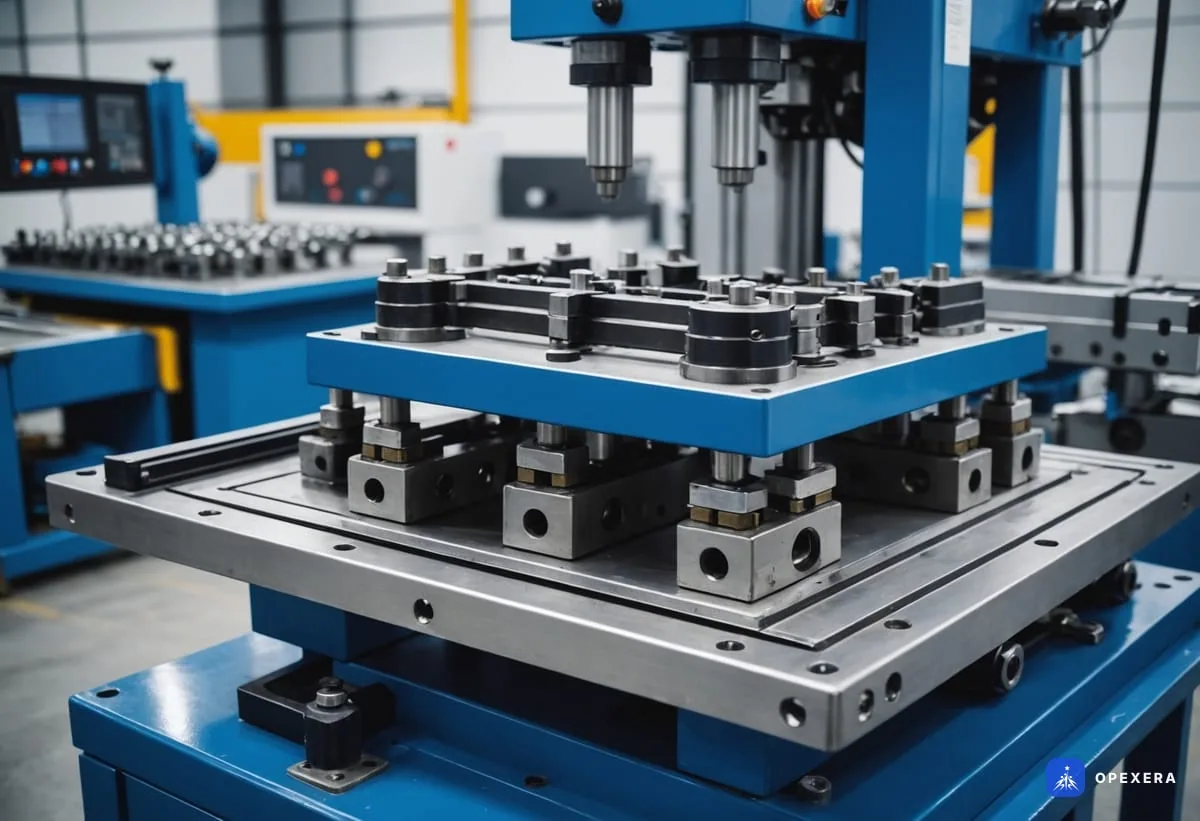
Bir metal şekillendirme tesisinde 500 tonluk preste yapılan ölçümde değişim süresi 84 dakikaydı. Video analizi sonrası:
- Kalıbın forkliftle getirilmesi ve takım arabasının hazırlanması dış işleme alındı: −19 dakika
- Sekiz farklı cıvata ölçüsü tek ölçüde standartlaştırıldı: −11 dakika
- Strok ve kalıp yüksekliği ayarı için sabit takoz kullanıldı, deneme baskısı 6'dan 1'e indi: −14 dakika
- Değişim iki kişilik standart görev dağılımıyla paralel yürütüldü: −13 dakika
Sonuç: 84 dakikadan 27 dakikaya. İlk üç kalemin hiçbiri makine yatırımı gerektirmedi. Bu tür kazanımların OEE üzerindeki karşılığı doğrudan kullanılabilirlik bileşenine yansır.
SMED çalışmasında sık yapılan hatalar
- Ölçmeden iyileştirmeye başlamak. Video kaydı olmadan yapılan tahminler, en büyük kaybın nerede olduğunu neredeyse her zaman yanlış gösterir.
- Yalnızca ekipman satın almak. Hızlı bağlama sistemi yararlıdır, ancak organizasyon düzeltilmeden alınan ekipman beklenen kazancı vermez.
- Operatörü sürecin dışında tutmak. Değişimi yapan kişi çözümün tasarımında yoksa, yeni standart uygulanmaz.
- Standardı yazmamak. İyileştirme talimata ve eğitime dönüşmezse kazanç birkaç ay içinde erir. Bu noktada Kaizen döngüsü ve önce/sonra doğrulaması devreye girer.
Nereden başlamalı?
SMED'i tüm tesise aynı anda yaymak yerine tek bir darboğaz makinede pilot çalışma yapmak daha hızlı sonuç verir. Doğru makineyi seçmek için değer akış haritalama ile akıştaki gerçek kısıtı belirlemek, ardından o makinede tam bir SMED turu tamamlamak en pratik yoldur.
Elde edilen yöntem ve standartlar sonraki makinelere şablon olarak taşınır; ikinci uygulama genellikle birincinin yarısı kadar sürer. Bu yaklaşımın yalın üretim programının bütünü içindeki yeri de budur: hızlı, görünür ve tekrarlanabilir bir kazanımla başlamak.