Wenn ein Werkzeugwechsel an einer Presse 90 Minuten dauert, dann produziert eine Presse, die zweimal pro Schicht das Produkt wechselt, drei Stunden lang nicht. In den meisten Werken wird diese Zeit als „Eigenart der Maschine“ abgeschrieben. SMED ist die Methode, die zeigt: Das ist kein Naturgesetz, sondern ein lösbares ingenieurtechnisches Problem.
Was ist SMED?
SMED (Single Minute Exchange of Die) ist eine Lean-Methode mit dem Ziel, die Produktumrüstzeit an einer Maschine auf einen einstelligen Minutenwert zu senken. Sie wurde ab den 1950er-Jahren von Shigeo Shingo bei Toyota entwickelt.
Der Kern der Methode lässt sich auf eine einzige Unterscheidung bringen: Arbeiten, die bei stehender Maschine ausgeführt werden müssen und Arbeiten, die auch bei laufender Maschine erledigt werden können werden voneinander getrennt. Misst man in der Fertigung nach, stellt man fest, dass ein großer Teil der als „Rüsten“ erfassten Zeit in Wirklichkeit Vorbereitung, Suchen und Transport ist — Arbeit, die den Stillstand der Maschine nie erfordert hätte.
Warum das zählt: kleine Lose und Bestände
Eine lange Rüstzeit ist nicht nur verlorene Kapazität; sie prägt auch den Produktionsplan. Ist das Umrüsten teuer, erhöht das Unternehmen die Losgröße, um seltener umrüsten zu müssen. Und große Lose bedeuten Bestände, Fläche, gebundenes Kapital und einen größeren Wirkungskreis, wenn Fehler auftreten.
Damit ist SMED ein Hebel, der unmittelbar auf die Flexibilität wirkt: Sinkt eine Rüstzeit von 90 auf 20 Minuten, wird es wirtschaftlich, mehr Produktvarianten pro Tag auf derselben Linie zu fertigen. Nachfrageschwankungen begegnet man dann mit Schnelligkeit statt mit Beständen.
Die 4 Schritte von SMED
1. Den Ist-Zustand messen
Nehmen Sie den Rüstvorgang von Anfang bis Ende auf Video auf. Video ist der Stoppuhr vorzuziehen, weil Warte- und Laufzeiten, die man beim ersten Ansehen übersieht, später sichtbar werden. Listen Sie anschließend jeden Arbeitsschritt einzeln auf und notieren Sie seine Dauer.
Das Bild, das sich dabei ergibt, ist meist dasselbe: Von 90 Minuten Rüstzeit entfallen rund 25 Minuten auf die Suche nach Werkzeug, Schrauben oder Papieren; 15 Minuten auf das Bewegen des Werkzeugs und Warten; und nur 30 bis 35 Minuten auf die eigentliche Spann- und Einrichtarbeit.
2. Interne und externe Arbeitsschritte trennen
Ordnen Sie jeden Arbeitsschritt der Liste einer von zwei Gruppen zu:
- Interner Arbeitsschritt: kann nur bei stehender Maschine ausgeführt werden (Werkzeug ausbauen, neues montieren).
- Externer Arbeitsschritt: kann auch bei laufender Maschine erledigt werden (Werkzeug heranbringen, Werkzeuge vorbereiten, Vorwärmen, Papiere).
Dieser Schritt erfordert keinerlei Investition und holt für sich allein meist ein Viertel der Zeit zurück. Sie hören lediglich auf, externe Arbeiten bei stehender Maschine auszuführen.
3. Interne Arbeitsschritte in externe umwandeln
Nun folgt die anspruchsvolle Frage: „Kann ich diesen internen Schritt in einen externen verwandeln?“ Typische Lösungen:
- Das Werkzeug an einer Vorwärmstation abseits der Maschine erwärmen
- Standard-Spannplatten mit bereits vorgenommenen Einstellungen
- Das Werkzeug auf einem zweiten Werkzeugwagen bereits neben der Maschine bereitstellen
- Mess- und Einstellwerte direkt am Werkzeug markieren und so Versuch und Irrtum beseitigen
4. Den Rest vereinfachen und standardisieren
Im letzten Schritt werden die verbleibenden internen Arbeitsschritte beschleunigt: Schnellspannelemente statt Schrauben, U-Nuten, die sich mit einer Umdrehung festziehen lassen, farblich gekennzeichnete Werkzeuge und eine Aufgabenteilung, die zwei Personen paralleles Arbeiten ermöglicht. Die neue Methode wird anschließend als Standardarbeitsanweisung festgehalten — sonst kehrt die alte Gewohnheit binnen weniger Wochen zurück.
Ein Beispiel aus der Fertigung
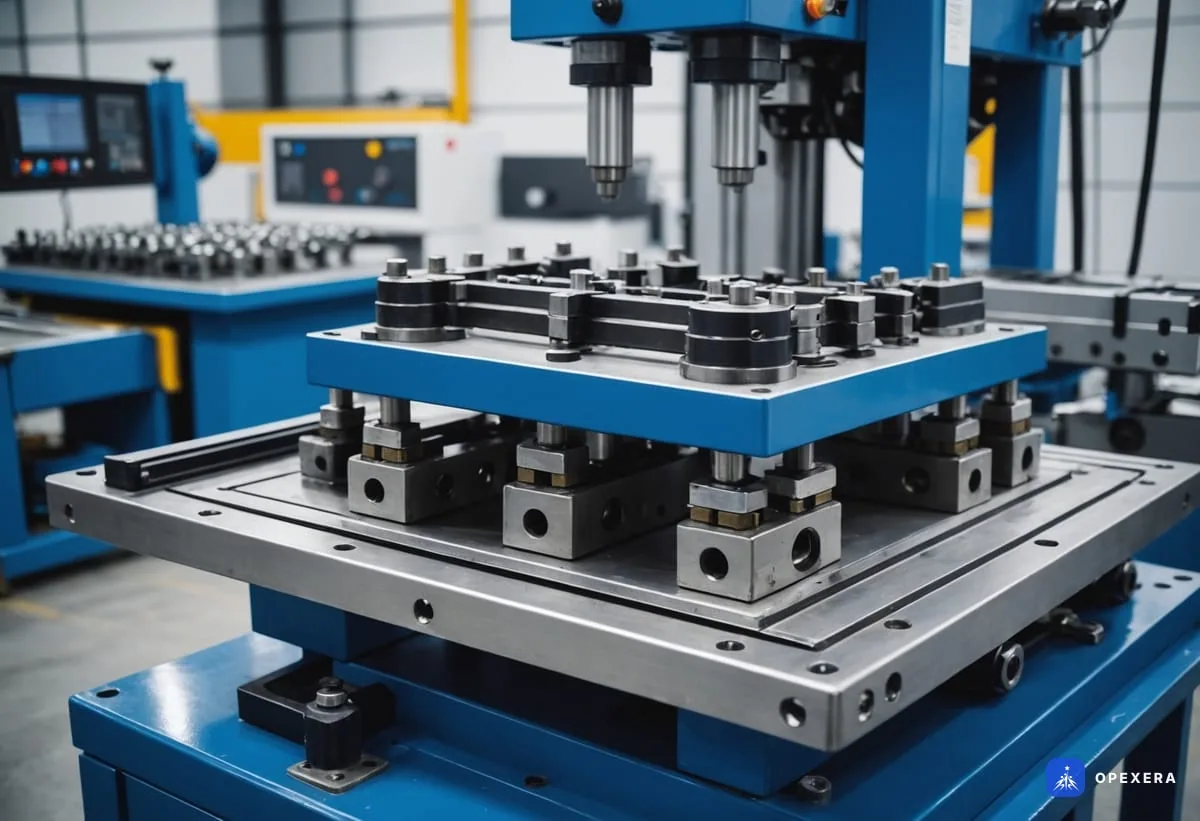
In einem Umformbetrieb betrug die gemessene Rüstzeit an einer 500-Tonnen-Presse 84 Minuten. Nach der Videoanalyse:
- Das Heranbringen des Werkzeugs per Stapler und das Vorbereiten des Werkzeugwagens wurden zu externer Arbeit: −19 Minuten
- Acht verschiedene Schraubengrößen wurden auf eine standardisiert: −11 Minuten
- Ein fester Abstandshalter legte Hub und Werkzeughöhe fest und senkte die Probehübe von sechs auf einen: −14 Minuten
- Der Rüstvorgang wurde mit einer standardisierten Aufgabenteilung auf zwei Personen parallel gefahren: −13 Minuten
Das Ergebnis: von 84 auf 27 Minuten. Keiner der ersten drei Punkte erforderte eine Investition in Maschinen. Gewinne dieser Art zeigen sich unmittelbar in der Verfügbarkeitskomponente der OEE .
Häufige Fehler bei SMED-Projekten
- Mit der Verbesserung beginnen, bevor gemessen wurde. Schätzungen ohne Videoaufnahme weisen fast immer die falsche Stelle als größten Verlust aus.
- Einfach Ausrüstung kaufen. Ein Schnellspannsystem ist nützlich, aber Ausrüstung, die vor der Ordnung der Organisation angeschafft wird, bringt nicht den erwarteten Gewinn.
- Den Bediener aus dem Prozess heraushalten. Ist die Person, die das Rüsten ausführt, nicht an der Lösungsgestaltung beteiligt, wird der neue Standard nicht befolgt.
- Den Standard nicht schriftlich festhalten. Wird eine Verbesserung nie zur Anweisung und zur Schulung, verwässert der Gewinn binnen weniger Monate. Genau hier setzen der Kaizen Zyklus und die Vorher-Nachher-Überprüfung an.
Wo sollte man anfangen?
Statt SMED auf einen Schlag im ganzen Werk auszurollen, liefert ein Pilotprojekt an einer einzelnen Engpassmaschine schneller Ergebnisse. Der praktischste Weg ist, den tatsächlichen Engpass im Fluss mit die Wertstromanalyse zu bestimmen und dann an dieser Maschine eine vollständige SMED-Runde abzuschließen.
Die dabei entstehenden Methoden und Standards lassen sich anschließend als Vorlage auf die nächsten Maschinen übertragen; die zweite Anwendung dauert meist halb so lange wie die erste. Genau dort steht dieser Ansatz auch innerhalb eines Lean Production Programms als Ganzes: mit einem schnellen, sichtbaren und wiederholbaren Gewinn beginnen.