Yalın üretim araçlarının listesi uzundur ve bu uzunluk çoğu zaman yanlış başlangıçlara yol açar: araç seçilir, sonra ona uygun problem aranır. Doğrusu tersidir. Bu yazıda önce israf türlerini, sonra her birine karşılık gelen aracı ele alıyoruz.
Yalın üretimde 8 israf
Yalın düşüncede israf (muda), müşterinin bedelini ödemeye razı olmadığı her faaliyettir. Toyota Üretim Sistemi yedi israf tanımlar; sekizincisi sonradan eklenmiştir.
- Fazla üretim. İhtiyaçtan fazla ya da erken üretmek. Diğer yedi israfı da tetiklediği için en tehlikeli olanıdır: stok yaratır, hatayı gizler, alan ve nakit tüketir.
- Bekleme. Operatörün malzeme, talimat, onay veya makine beklemesi.
- Gereksiz taşıma. Ürünün istasyonlar arasında gereksiz yer değiştirmesi. Her taşıma hasar ve süre riskidir.
- Gereksiz işlem. Müşterinin talep etmediği hassasiyet, fazladan kontrol, tekrarlanan kayıt.
- Stok. Hammadde, yarı mamul ve mamul fazlası. Problemleri görünmez kılan en yaygın örtüdür.
- Gereksiz hareket. Çalışanın uzanma, eğilme, arama, yürüme hareketleri.
- Hatalı üretim. Hurda ve yeniden işlem; malzeme, kapasite ve zamanın birlikte kaybı.
- Kullanılmayan çalışan potansiyeli. Sahadaki bilgi ve fikrin sisteme alınmaması.
Hangi israfa hangi teknik?
5S — gereksiz hareket ve arama
Ayıklama, düzenleme, temizlik, standartlaştırma ve disiplin adımlarından oluşur. Malzeme ve takım arama sürelerini ortadan kaldırır, anormalliği görünür kılar. Diğer araçların üzerine kurulduğu zemindir; bu nedenle 5S genellikle ilk uygulanan tekniktir.
Standart iş — değişkenlik
Bir işin en iyi bilinen yapılış biçiminin süre, sıra ve stok miktarıyla birlikte yazılması. İyileştirmenin ön koşuludur: standart yoksa, iyileştirmenin işe yarayıp yaramadığı ölçülemez.
Kanban — fazla üretim ve stok
Üretimi tahmine göre iten değil, tüketime göre çeken sinyal sistemi. Kart, kutu ya da elektronik sinyalle çalışır. Sonraki istasyon tüketmeden önceki istasyon üretmez; stok tavanı fiziksel olarak sınırlanır.
SMED — bekleme ve büyük parti
Ürün geçiş süresini kısaltarak küçük partide üretimi ekonomik hale getirir. Geçiş süresi uzun olduğu sürece stok azaltma çabaları kalıcı olmaz.
Poka yoke — hatalı üretim
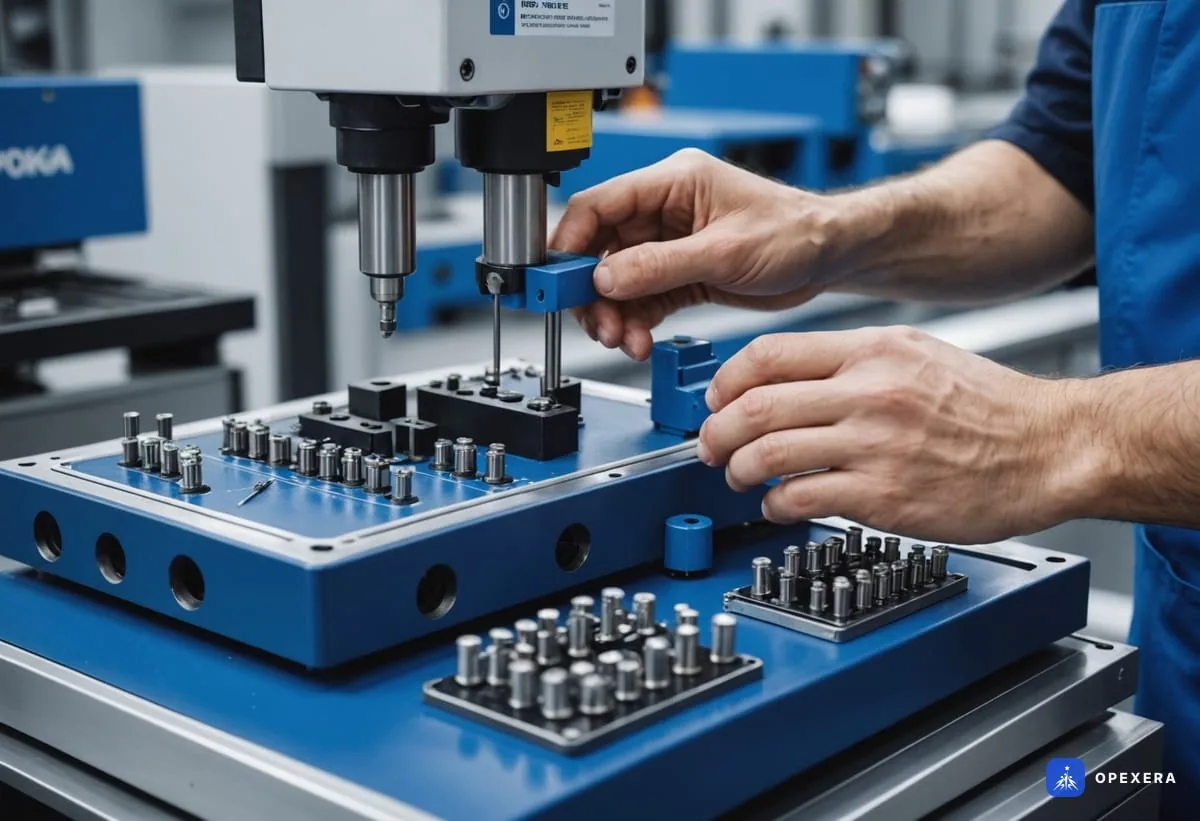
Hatayı oluşmadan önleyen basit mekanizmalar. Sahadan örnekler:
- Yalnızca tek yönde takılabilen konnektör ve pim düzenleri
- Parça alınmadığında sonraki adımı kilitleyen ışıklı raf (pick-to-light) sistemleri
- Doğru tork uygulanmazsa çevrimi tamamlamayan vidalama makineleri
- Eksik parçayı sensörle algılayıp bandı durduran montaj aparatları
- Ağırlık kontrolüyle eksik içerik tespit eden dolum hattı terazileri
Poka yoke'nin gücü, operatörden sürekli dikkat beklemek yerine yanlış olanı fiziksel olarak imkânsız kılmasındadır. Bu yaklaşım insan hatası yönetiminin de temelidir.
Jidoka — hatanın yayılması
Makinenin anormallik durumunda kendini durdurması ve durumu görünür kılması (andon). Böylece hatalı ürün sonraki istasyonlara taşınmaz ve problem oluştuğu anda ele alınır.
Heijunka — talep dalgalanması
Üretimin tür ve miktar bakımından zaman içinde dengelenmesi. Dalgalı üretim, kapasiteyi zirveye göre boyutlamaya zorlar; dengeleme bu maliyeti düşürür.
Değer akış haritalama — akışın bütünü
Nereye müdahale edileceğini belirler. Diğer araçlar noktasal iyileştirme yapar; değer akış haritalama hangi noktanın seçileceğini söyler.
Kaizen — sürekli iyileştirme
Küçük, sık ve katılımcı iyileştirmelerin sistemi. Diğer tüm teknikleri birbirine bağlayan yönetim biçimidir; sekizinci israfın (kullanılmayan çalışan potansiyeli) doğrudan karşılığıdır.
Doğru sıra: nereden başlamalı?
Sahada işe yarayan sıralama genellikle şudur:
- 5S ve standart iş ile zemini kur. Düzensiz ve değişken bir süreçte hiçbir ölçüm güvenilir olmaz.
- Değer akış haritalama ile akıştaki kısıtı ve en büyük bekleme kaynağını belirle.
- Kısıta uygun aracı seç: geçiş süresi uzunsa SMED, hata oranı yüksekse poka yoke ve jidoka, stok yüksekse kanban, iş yükü dengesizse yamazumi.
- Ölç ve standartlaştır. Kazanımı OEE ve teslim süresi üzerinden doğrula, yeni yöntemi talimata dönüştür.
- Kaizen ritmi kur. Haftalık kısa toplantılarla bir sonraki kaybı ele al.
Araç değil sistem
Yalın üretim teknikleri tek tek uygulandığında lokal kazanç verir; ancak kalıcı sonuç, bunların bir yönetim sistemi içinde birbirine bağlanmasıyla ortaya çıkar. Standart olmadan kaizen tutmaz, ölçüm olmadan standart doğrulanamaz, günlük yönetim ritmi olmadan ölçüm izlenmez.
Bu bütünlük, yalın üretim uygulamalarını operasyonel mükemmellik yaklaşımına bağlayan halkadır: araçlar sahada, sistem yönetim katındadır. İkisi birlikte kurulmadığında, iyileştirmeler birkaç ay içinde eski haline döner. Sürekli iyileştirme kültürünün nasıl kurulacağı ise ayrı bir konudur ve Kaizen ile öneri sisteminin tasarımıyla başlar.