Die Liste der Lean-Werkzeuge ist lang, und genau diese Länge führt oft zu Fehlstarts: Ein Werkzeug wird ausgewählt, und dann wird ein passendes Problem dazu gesucht. Es sollte umgekehrt laufen. In diesem Beitrag betrachten wir zuerst die Verschwendungsarten und dann das Werkzeug, das jeweils die Antwort darauf ist.
Die 8 Verschwendungsarten in der Lean Production
Im Lean-Denken ist Verschwendung (Muda) jede Tätigkeit, für die der Kunde nicht zu zahlen bereit ist. Das Toyota-Produktionssystem definiert sieben Verschwendungsarten; die achte kam später hinzu.
- Überproduktion. Mehr zu produzieren als nötig oder früher als nötig. Sie ist die gefährlichste, weil sie die übrigen sieben auslöst: Sie erzeugt Bestände, verdeckt Fehler und verbraucht Fläche und Kapital.
- Wartezeit. Ein Bediener, der auf Material, Anweisungen, Freigaben oder eine Maschine wartet.
- Unnötiger Transport. Das Produkt ohne Notwendigkeit zwischen Stationen bewegen. Jede Bewegung ist ein Risiko für Beschädigung und Zeitverlust.
- Überbearbeitung. Genauigkeit, nach der der Kunde nie gefragt hat, zusätzliche Prüfungen, doppelte Dokumentation.
- Bestände. Überschüssiges Rohmaterial, Halbfertigware und Fertigware. Die häufigste Decke, unter der Probleme verborgen werden.
- Unnötige Bewegung. Greifen, Bücken, Suchen und Laufen auf Seiten der Mitarbeitenden.
- Fehler. Ausschuss und Nacharbeit; der Verlust von Material, Kapazität und Zeit zugleich.
- Ungenutztes Mitarbeiterpotenzial. Wissen und Ideen in der Fertigung, die nie den Weg ins System finden.
Welche Technik für welche Verschwendung?
5S — unnötige Bewegung und Suchen
Besteht aus den Schritten Sortieren, Systematisieren, Säubern, Standardisieren und Selbstdisziplin. Es beseitigt die Zeit, die für die Suche nach Material und Werkzeug aufgewendet wird, und macht Abweichungen sichtbar. Es ist der Boden, auf dem die anderen Werkzeuge stehen — deshalb ist 5S meist die erste angewandte Technik.
Standardarbeit — Streuung
Die beste bekannte Arbeitsweise wird schriftlich festgehalten, zusammen mit Zeit, Reihenfolge und Bestandsmengen. Sie ist die Voraussetzung für Verbesserung: Ohne Standard lässt sich nicht messen, ob eine Verbesserung gewirkt hat.
Kanban — Überproduktion und Bestände
Ein Signalsystem, das die Produktion nach dem Verbrauch zieht, statt sie nach einer Prognose zu schieben. Es funktioniert über Karten, Behälter oder elektronische Signale. Die vorgelagerte Station produziert erst, wenn die nachgelagerte verbraucht; die Bestandsobergrenze ist physisch gedeckelt.
SMED — Wartezeit und große Lose
Durch die Verkürzung der Rüstzeit wird die Produktion in kleinen Losen wirtschaftlich. Solange das Rüsten lange dauert, halten Bemühungen zur Bestandssenkung nicht an.
Poka Yoke — Fehler
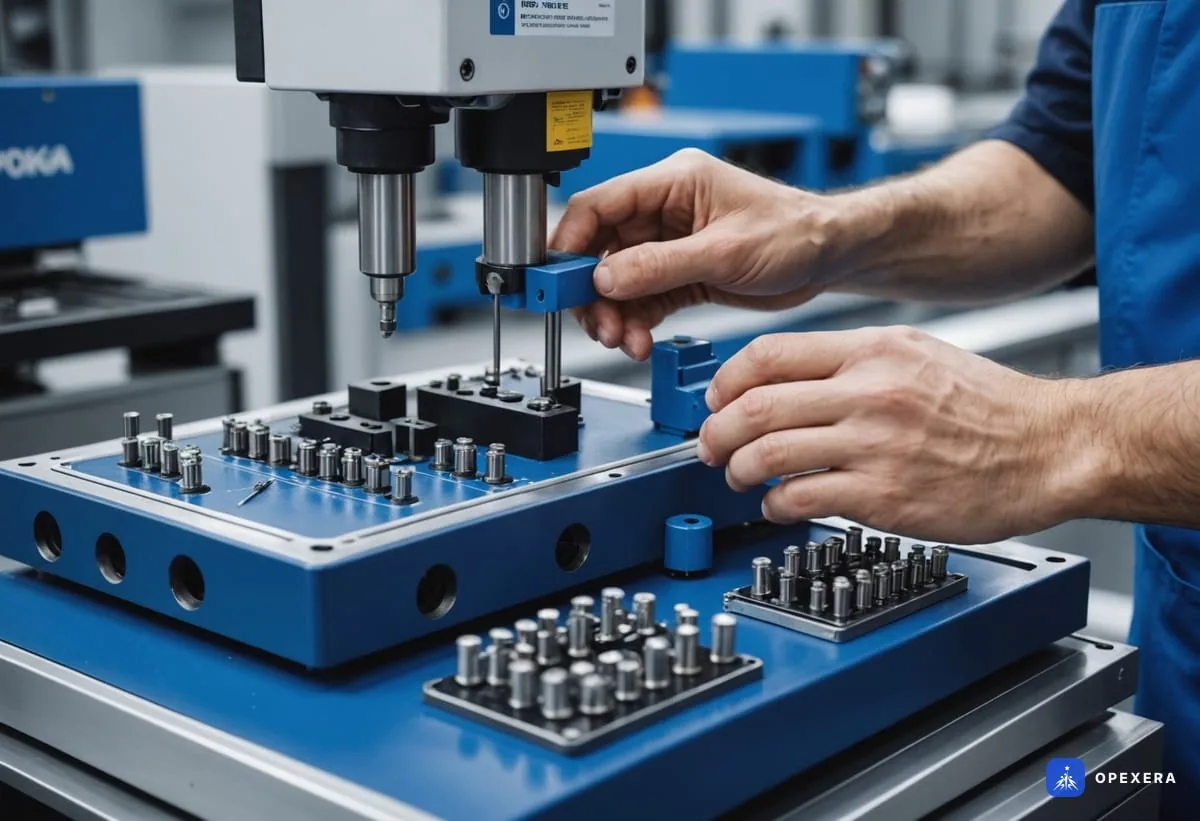
Einfache Mechanismen, die einen Fehler verhindern, bevor er entsteht. Beispiele aus der Fertigung:
- Stecker- und Stiftanordnungen, die sich nur in einer Richtung fügen lassen
- Pick-to-Light-Regalsysteme, die den nächsten Schritt sperren, bis das Teil entnommen wurde
- Schraubsysteme, die den Zyklus nicht abschließen, wenn das korrekte Drehmoment nicht erreicht wird
- Montagevorrichtungen, die ein fehlendes Teil erkennen und die Linie anhalten
- Waagen an der Abfülllinie, die Mindermengen über das Gewicht erkennen
Die Stärke von Poka Yoke liegt darin, die falsche Handlung physisch unmöglich zu machen, statt vom Bediener dauerhafte Wachsamkeit zu verlangen. Dieser Ansatz ist zugleich die Grundlage des Managements menschlicher Fehler.
Jidoka — die Ausbreitung von Fehlern
Die Maschine hält bei einer Abweichung selbst an und macht den Zustand sichtbar (Andon). Fehlerhafte Ware wird so nicht an die nächsten Stationen weitergegeben, und das Problem wird in dem Moment angegangen, in dem es entsteht.
Heijunka — Nachfrageschwankung
Die Produktion wird über die Zeit nach Art und Menge nivelliert. Schwankende Produktion zwingt dazu, die Kapazität auf die Spitze auszulegen; die Nivellierung senkt diese Kosten.
Wertstromanalyse — der Fluss als Ganzes
Sie bestimmt, wo eingegriffen werden soll. Die übrigen Werkzeuge bringen punktuelle Verbesserungen; die Wertstromanalyse sagt Ihnen, welchen Punkt Sie wählen sollen.
Kaizen — kontinuierliche Verbesserung
Ein System kleiner, häufiger und partizipativer Verbesserungen. Es ist der Führungsstil, der alle anderen Techniken zusammenhält, und die unmittelbare Antwort auf die achte Verschwendung (ungenutztes Mitarbeiterpotenzial).
Die richtige Reihenfolge: Wo anfangen?
Die Abfolge, die sich in der Fertigung bewährt, sieht meist so aus:
- 5S und Standardarbeit bereiten den Boden. In einem unaufgeräumten, streuenden Prozess ist keine Messung verlässlich.
- Die Wertstromanalyse identifiziert den Engpass im Fluss und die größte Quelle von Wartezeit.
- Wählen Sie das Werkzeug, das zum Engpass passt: SMED bei langen Rüstzeiten, Poka Yoke und Jidoka bei hoher Fehlerquote, Kanban bei hohen Beständen, Yamazumi bei unausgeglichener Arbeitsverteilung.
- Messen und standardisieren. Überprüfen Sie den Gewinn anhand von OEE und Durchlaufzeit und überführen Sie die neue Methode in eine Arbeitsanweisung.
- Einen Kaizen-Rhythmus etablieren. Nehmen Sie sich in kurzen wöchentlichen Besprechungen den nächsten Verlust vor.
Ein System, kein Werkzeug
Einzeln angewandt liefern Lean-Techniken lokale Gewinne; dauerhafte Ergebnisse entstehen aber erst, wenn sie innerhalb eines Managementsystems zusammengeführt werden. Kaizen hält ohne Standard nicht, ein Standard lässt sich ohne Messung nicht überprüfen, und einer Messung wird ohne täglichen Führungsrhythmus nicht nachgegangen.
Genau diese Stimmigkeit ist das Bindeglied zwischen Lean Production Praktiken und einem Ansatz der operativen Exzellenz : Die Werkzeuge leben in der Fertigung, das System auf der Führungsebene. Werden nicht beide gemeinsam aufgebaut, fallen Verbesserungen binnen weniger Monate zurück. Wie man eine Kultur der kontinuierlichen Verbesserung aufbaut, ist ein Thema für sich — und es beginnt mit Kaizen und der Gestaltung eines Ideenmanagements.